Как преформа становится бутылкой
Нагрев, вытяжка, раздув и охлаждение. Прокрутите 3D-сцену, чтобы увидеть каждый этап, а ниже типичные режимы выдувной машины.
Как преформа становится бутылкой
Прокрутите страницу: преформа 21,7 г PCO 1881 нагревается, вытягивается и раздувается в бутылку 0,5 л, как в выдувной машине на вашей линии.
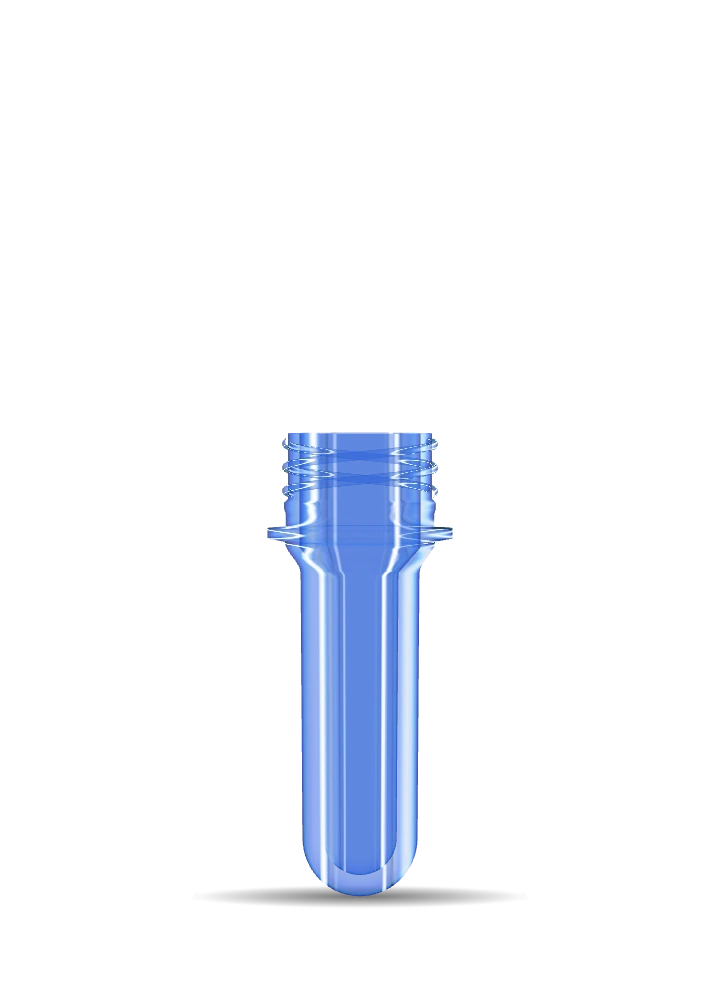
Преформа
Литая заготовка с готовым горлом: резьба и опорное кольцо уже финальные.
Нагрев
Инфракрасные лампы греют тело до 100-110 °C. Горло остаётся холодным, чтобы резьбу не повело.
Вытяжка
Шток тянет преформу вниз, примерно втрое по длине.
Раздув
Воздух под давлением до 40 бар прижимает стенку к пресс-форме, и она истончается до долей миллиметра.
Бутылка
Форма охлаждает ПЭТ, и бутылка готова к розливу. Она весит ровно столько же, сколько преформа.
Схема упрощена: режимы зависят от выдувной машины и пресс-формы.
Типичные режимы
Ориентир для понимания процесса. Реальные настройки зависят от выдувной машины, пресс-формы и преформы.
| Этап | Типичные значения | На что влияет |
|---|---|---|
| Нагрев тела | ≈95-110 °C | распределение материала по бутылке |
| Охлаждение горла | горло остаётся холодным | форма резьбы и герметичность колпачка |
| Вытяжка штоком | ≈2,5-3,5 раза по длине | центровка литника и толщина дна |
| Предвыдув | ≈5-12 бар | форма плеча и стенок |
| Основной выдув | до ≈40 бар | чёткость рельефа и дна |
| Охлаждение в форме | доли секунды | устойчивость дна и размеры |
Двухстадийный процесс
Большинство разливочных заводов работают по двухстадийной схеме: преформы отливают у поставщика, а бутылки выдувают на месте, прямо перед розливом. Так не нужно возить пустые бутылки: в одном коробе едут тысячи преформ.
Вытяжка в двух направлениях
Шток тянет преформу вниз, а воздух раздувает её в стороны. Произведение двух коэффициентов вытяжки показывает, во сколько раз растянулся материал. Именно ориентация при вытяжке делает тонкую стенку бутылки прочной.
Что влияет на качество бутылки
- Профиль нагрева по зонам печи: где материал теплее, там стенка тоньше.
- Равномерность нагрева по окружности: преформы вращаются в печи.
- Момент и давление предвыдува.
- Температура преформ на входе: зимой холодная партия требует выдержки в цехе.
- Стабильность самих преформ: вес, геометрия и чистый литник.
